


Att välja en SMC formpress är inte bara en fråga om att välja den största maskinen inom den tillgängliga budgeten.
A 500-tons, 1000-tons och 2000-tons SMC-press kan alla använda liknande formpressningsprinciper, men de stöder mycket olika formstorlekar, projicerade formområden, produktionskrav och detaljgeometrier.
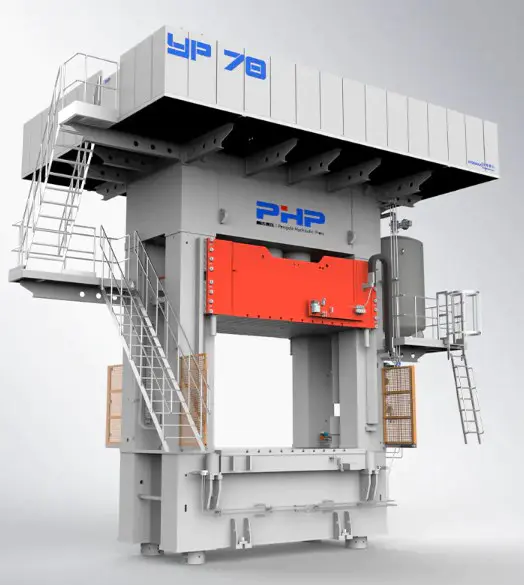
Nyckelfrågan är inte "Vilken press är större?" men "Hur mycket användbar formningskraft kräver den faktiska delen och formen?"
1. Vad betyder 500 ton, 1000 ton eller 2000 ton?
Presstonnage avser den maximala kraft som den hydrauliska pressen kan anbringa under formpressning.
500T
Ca. 4 903 kN
Övervägs generellt för relativt små till medelstora SMC-formar och lägre projicerade gjutområden.
1000T
Ca. 9 807 kN
Ger ett bredare produktionsomslag för medelstora och större SMC-delar och formar.
2000T
Ca. 19 613 kN
Används när stora projicerade ytor, tunga verktyg eller höga krav på formningskraft motiverar större utrustning.
Erforderlig presskraft = projicerad gjutarea × erforderligt gjuttryck
Kraften bör beräknas innan man väljer ett nominellt presstonnage.
Anta till exempel att en SMC-komponent har en projicerad yta på 0,60 m² och kräver ett validerat formtryck på 10 MPa .
0,60 m² × 10 MPa = 6 MN
6 000 kN ÷ 9,80665 ≈ 612 tons kraft
I detta exempel skulle en nominell 500-tons press inte ge tillräcklig teoretisk kraft, medan en 1000-tons maskin skulle ge betydligt mer kapacitet.
Viktigt: Välj inte en press exakt vid det teoretiska minimumet. Faktiskt tekniskt urval måste också ta hänsyn till processmarginal, formgeometri, ojämn belastning, tryckförluster och framtida produkter.
2. 500 ton vs 1000 ton vs 2000 ton: snabb jämförelse
| Tryck på Storlek | Ca. Maximal kraft | Allmän positionering | Typisk urvalsanledning |
| 500 ton | 4 903 kN | Små till medelstora SMC-komponenter | Lägre projicerad yta, mindre formar och lägre kapitalbehov |
| 1000 ton | 9 807 kN | Medelstora till större komponenter | Större produktionsflexibilitet och högre kraftkrav |
| 2000 ton | 19 613 kN | Komponenter med stor yta och hög kraft | Stora formar, större projicerade ytor och tunga formningsapplikationer |
Dessa kategorier är endast allmänna riktlinjer. En kompakt men komplex komponent bearbetad vid högt tryck kan kräva mer presskraft än en fysiskt större platt panel gjuten vid lägre tryck.
Enbart deldimensioner bör aldrig avgöra pressens tonnage. Projicerad yta och erforderligt formtryck är mycket mer användbara tekniska insatser.
3. Hur mycket projicerad yta kan varje press hantera?
Ett användbart sätt att jämföra olika presskapaciteter är att beräkna teoretisk projicerad formarea vid samma formtryck.
Exempel vid 10 MPa formningstryck
| Tryck på Kapacitet | Teoretiskt beräknat område |
| 500 ton | Cirka 0,49 m² |
| 1000 ton | Cirka 0,98 m² |
| 2000 ton | Cirka 1,96 m² |
Exempel vid 14 MPa formningstryck
| Tryck på Kapacitet | Teoretiskt beräknat område |
| 500 ton | Cirka 0,35 m² |
| 1000 ton | Cirka 0,70 m² |
| 2000 ton | Cirka 1,40 m² |
Dessa siffror är teoretiska räkneexempel snarare än rekommenderade maskingränser. Riktiga formar kan innehålla ribbor, insatser, flera hålrum, asymmetriska flödesvägar och ojämn belastning.
4. När är en 500-tons SMC Press ett bra val?
En 500-tons hydraulpress kan vara en ekonomisk lösning när den erforderliga formkraften, formstorleken och den projicerade ytan förblir bekvämt inom dess arbetsområde.
Möjliga tillämpningar
- mindre elektriska kapslingar;
- kompositutrustningsöverdrag;
- små åtkomstpaneler;
- kompakta kompositdelar för fordon;
- industrihus;
- mindre BMC och SMC gjutna delar.
Fördelar med en 500-tons press
- Lägre initial utrustningsinvestering.
- Mindre maskinfotavtryck.
- Lägre stödjande infrastrukturkrav.
- Passar bra för tillverkare med relativt små formar.
Den huvudsakliga begränsningen är framtida flexibilitet. Om större formar eller produkter med högre tryck sannolikt kommer att introduceras senare, kan den tillgängliga kapaciteten bli restriktiv.
5. När ska du flytta till en 1000-tons SMC-press?
En 1000-tons SMC-press kan ge en användbar balans mellan utrustningsinvestering och tillverkningsflexibilitet.
Jämfört med en 500-tons maskin ger den ungefär två gånger den nominella presskraften och stöder därför en större teoretiskt projicerad yta vid samma processtryck.
Möjliga tillämpningar
- medelstora och större kompositomslag;
- elektriska och industriella kapslingar;
- fordonspaneler och kompositstrukturer;
- större SMC-hus;
- konstruktionskompositkomponenter;
- tillverkare som kör flera formstorlekar.
Exempel beräkning
Betrakta en del med en projicerad yta på 0,9 m² och erforderligt processtryck på 12 MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
I det här fallet räcker det inte att kalla produkten en "medelstor SMC-del". En nominell maskin på 1 000 ton skulle redan ligga under det teoretiska kraftkravet.
6. När är en 2000-tons SMC-press meningsfull?
En press på 2000 ton blir aktuell när stora projicerade formytor, stora verktyg eller höga kraftkrav överstiger det praktiska utbudet av mindre pressar.
Möjliga tillämpningar
- stora exteriöra kompositdelar för fordon;
- batteri- och utrustningsskydd;
- lastbils- och transportpaneler;
- stora sammansatta byggprodukter;
- stora SMC-paneler;
- formar med flera kaviteter med en betydande total projicerad yta.
Den största fördelen är inte bara "mer press". En 2000 tons press ger en större overall processkuvert .
- större användbar projicerad formyta;
- större och tyngre formar;
- större plattkonfigurationer;
- större alternativ för dagsljus och slag;
- gjutning med högre kraft;
- större potential för framtida produktexpansion.
Större tonnage innebär också större utrustningsinvesteringar, krav på golvyta, grundplanering och stödjande infrastruktur. En 2000-tonsmaskin är inte automatiskt det mest ekonomiska valet för mindre delar.
7. Tonnage är bara en del av SMC Press Selection
Ett vanligt köpmisstag är att bara fråga: "Hur mycket kostar en 1000-tons SMC-press?"
Två pressar med samma nominella kraft kan vara mycket olika i faktisk produktionslämplighet.
Storlek på tallrik och bord
Formen måste fysiskt passa på pressen och fortfarande lämna tillräckligt med utrymme för montering, klämmor, värmeanslutningar, ejektorsystem och underhållsåtkomst.
Dagsljus
Tillgängligt dagsljus måste tillgodose formhöjden, borttagning av delar, belastningskrav och eventuella robot- eller automatiseringsavstånd.
Stroke
Slagkraven beror på formkonstruktion, deldjup, laddningsmetod, ejektordesign och delborttagningsmetod.
Formvikt
Stora SMC-formar kan vara mycket tunga. Den rörliga plattan, pressstrukturen och formbytessystem bör utvärderas enligt verklig verktygsvikt.
Stängnings- och formningshastighet
SMC formpressning kräver vanligen ett snabbt tillvägagångssätt följt av kontrollerad långsam kompression för att tillåta material att flyta genom formen innan härdning.
Tryck och positionskontroll spelar lika stor roll som tonnage
En press kan ha tillräckligt med nominellt tonnage men fortfarande producera instabila delar om dess rörelse- och tryckkontroll inte är repeterbara.
Viktiga kontrollpunkter inkluderar:
- snabb inflygningshastighet;
- långsam formningshastighet;
- hastighetsövergångsläge;
- tryckuppbyggnadshastighet;
- toppformningstryck;
- håll-tryck stabilitet;
- repeterbarhet av ramposition;
- kontrollerad dekompression;
- öppningssekvens;
- inspelning av cykeldata.
För SMC-produktion bör hela cykeln betraktas som:
Position → Hastighet → Tryckuppbyggnad → Hålltryck → Härdning → Dekompression → Öppning
8. Överdimensionera inte pressen utan anledning
Mer tonnage är inte automatiskt bättre.
Överdimensionerad press
Kan öka inköpskostnad, golvyta, installerad effekt, krav på fundament och underhållskostnad.
Underdimensionerad press
Kan sakna tryckmarginal, begränsa framtida formar och tvinga maskinen att kontinuerligt arbeta nära maximal kapacitet.
Press med rätt storlek
Ger tillräcklig processreserv samtidigt som man undviker onödiga kapital- och infrastrukturkostnader.
9. Praktisk SMC Press Selection Checklist
| Parameter | Varför det spelar roll |
| Färdiga delmått | Definierar generell komponentstorlek |
| Projicerad formyta | Grundläggande input för kraftberäkning |
| Erforderligt formtryck | Bestämmer erforderlig presskraft |
| SMC-formulering | Påverkar materialflöde och processtryck |
| Formens längd och bredd | Bestämmer erforderliga skivmått |
| Formens höjd | Påverkar erforderligt dagsljus |
| Formvikt | Påverkar struktur och mögelhantering |
| Deldjup | Påverkar strokebehov |
| Avgiftstäckning | Påverkar flödesavståndet |
| Målcykeltid | Påverkar kraven på hastighet och produktivitet |
| Årlig volym | Påverkar automationskrav |
| Framtida produkter | Bestämmer användbar reservkapacitet |
10. Vilken SMC-press ska du välja?
Välj 500 Ton När
Erforderlig kraft, projicerad yta och formdimensioner är relativt begränsade och framtida expansionskrav är blygsamma.
Välj 1000 Ton När
Du behöver ett bredare produktionssortiment, större formar eller betydligt mer kompressionskraft samtidigt som du är kvar i en utrustningskategori med medelstor kapacitet.
Välj 2000 Ton När
Stora projicerade ytor, tunga formar, stora paneler eller högre krav på formningskraft motiverar utrustning med stor kapacitet.
Det är inga fasta gränser. Den faktiska delen och verktyget ska alltid beräknas innan pressstorleken slutförs.
Rekommenderad SMC Press Selection Process
1
Bestäm projicerad formyta Beräkna den effektiva projicerade arean av delen eller den totala kavitetsarean. 2
Bekräfta erforderligt formtryck Använd validerad material- och processinformation snarare än ett godtyckligt tryckvärde. 3
Beräkna teoretisk kraft Multiplicera den projicerade ytan med erforderligt formtryck. 4
Lägg till ingenjörsmarginal Tänk på formgeometri, ojämn belastning, processvariation och framtida produktionskrav. 5
Verifiera plattans storlek Kontrollera att hela formen kan installeras och servas korrekt. 6
Verifiera stroke, dagsljus och mögelvikt Kontrollera fysiska verktyg och krav för borttagning av delar. 7
Kontrollera processkontroll Bekräfta stängningshastighet, tryckkontroll, positionskontroll, repeterbarhet och målcykeltid. SMC Hydraulic Press Solutions från Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. utvecklar hydrauliska presssystem för SMC, BMC och kompositformpressningsapplikationer.
Istället för att välja utrustning endast med en nominell värdering som 500T, 1000T eller 2000T, bör presskonfigurationen utvärderas kring den faktiska gjutna delen, formen och tillverkningsprocessen.
För initial utrustningsutvärdering inkluderar användbar information deldimensioner, projicerad yta, SMC-material, erforderligt formtryck, formstorlek och vikt, erforderlig slaglängd och dagsljus, målcykeltid, produktionskapacitet och automationskrav.
Dessa parametrar hjälper till att bestämma lämpliga presstonnage, valsstorlek, slaglängd, hydraulisk konfiguration, processkontrollsystem och automationslösning .
Besök wuxipd.com för mer information om kundanpassade SMC formpressar.
Vanliga frågor
Är en 2000-tons SMC-press alltid bättre än en 1000-tonspress?
Nej. En 2000-tons press ger mer maximal kraft, men rätt maskin beror på projicerad formyta, processtryck, formstorlek, slaglängd, dagsljus, produktionsvolym och framtida produktkrav.
Hur beräknar jag mängden som krävs för SMC-gjutning?
Börja med det grundläggande förhållandet: erforderlig kraft är lika med projicerad gjutarea multiplicerat med erforderligt gjuttryck. Resultatet bör sedan utvärderas med en lämplig ingenjörsmarginal.
Kan jag använda en 500-tons press för SMC-delar till fordon?
Ja, potentiellt. Termen "fordonsdel" bestämmer inte pressens tonnage. Den faktiska projicerade arean, erforderligt tryck, formstorlek och processkrav måste beräknas.
Hur stor yta kan en 1000-tons SMC pressforma?
Det finns inget enskilt fast värde eftersom formtrycket varierar. Vid ett illustrativt tryck på 10 MPa motsvarar 1000 tons kraft teoretiskt cirka 0,98 m² projicerad yta före teknisk marginal.
Vad händer om en SMC-press är för liten?
Processen kan sakna tillräcklig kraft eller driftsmarginal och kan begränsa större framtida formar. I vissa processer kan detta bidra till dålig fyllning eller otillräcklig packning.
Förutom tonnage, vad ska jag jämföra mellan SMC-pressar?
Jämför plattans storlek, dagsljus, slaglängd, formkapacitet, stängningshastighet, formningshastighet, trycknoggrannhet, positionsrepeterbarhet, plattans parallellitet, automationsgränssnitt och processdataregistreringsförmåga.
Ska jag köpa extra tonnage för framtida produktion?
En rimlig reserv kan vara användbar när framtida produkter är kända, men överdriven överdimensionering ökar kostnaderna för utrustning och infrastruktur. Framtida formdimensioner och förväntade processtryck bör utvärderas först.