


Att tillverka en SMC-del slutar inte när formpressen öppnas. De flesta gjutna komponenter kräver fortfarande kantklippning, hålbearbetning, blixtborttagning, utskärningar eller dimensionell efterbehandling före montering.
Trimningsmetoden kan direkt påverka dimensionsnoggrannhet, kantkvalitet, cykeltid, verktygsförbrukning, dammgenerering och i slutändan kostnaden per färdig komponent.
För fordonspaneler, elektriska kapslingar, batterikomponenter, apparatdelar och andra formpressade produkter, väljer tillverkare vanligtvis mellan CNC-routing, abrasiv vattenskärning, stansning, sågning eller slipning, manuell trimning och, i utvalda applikationer, laserskärning.
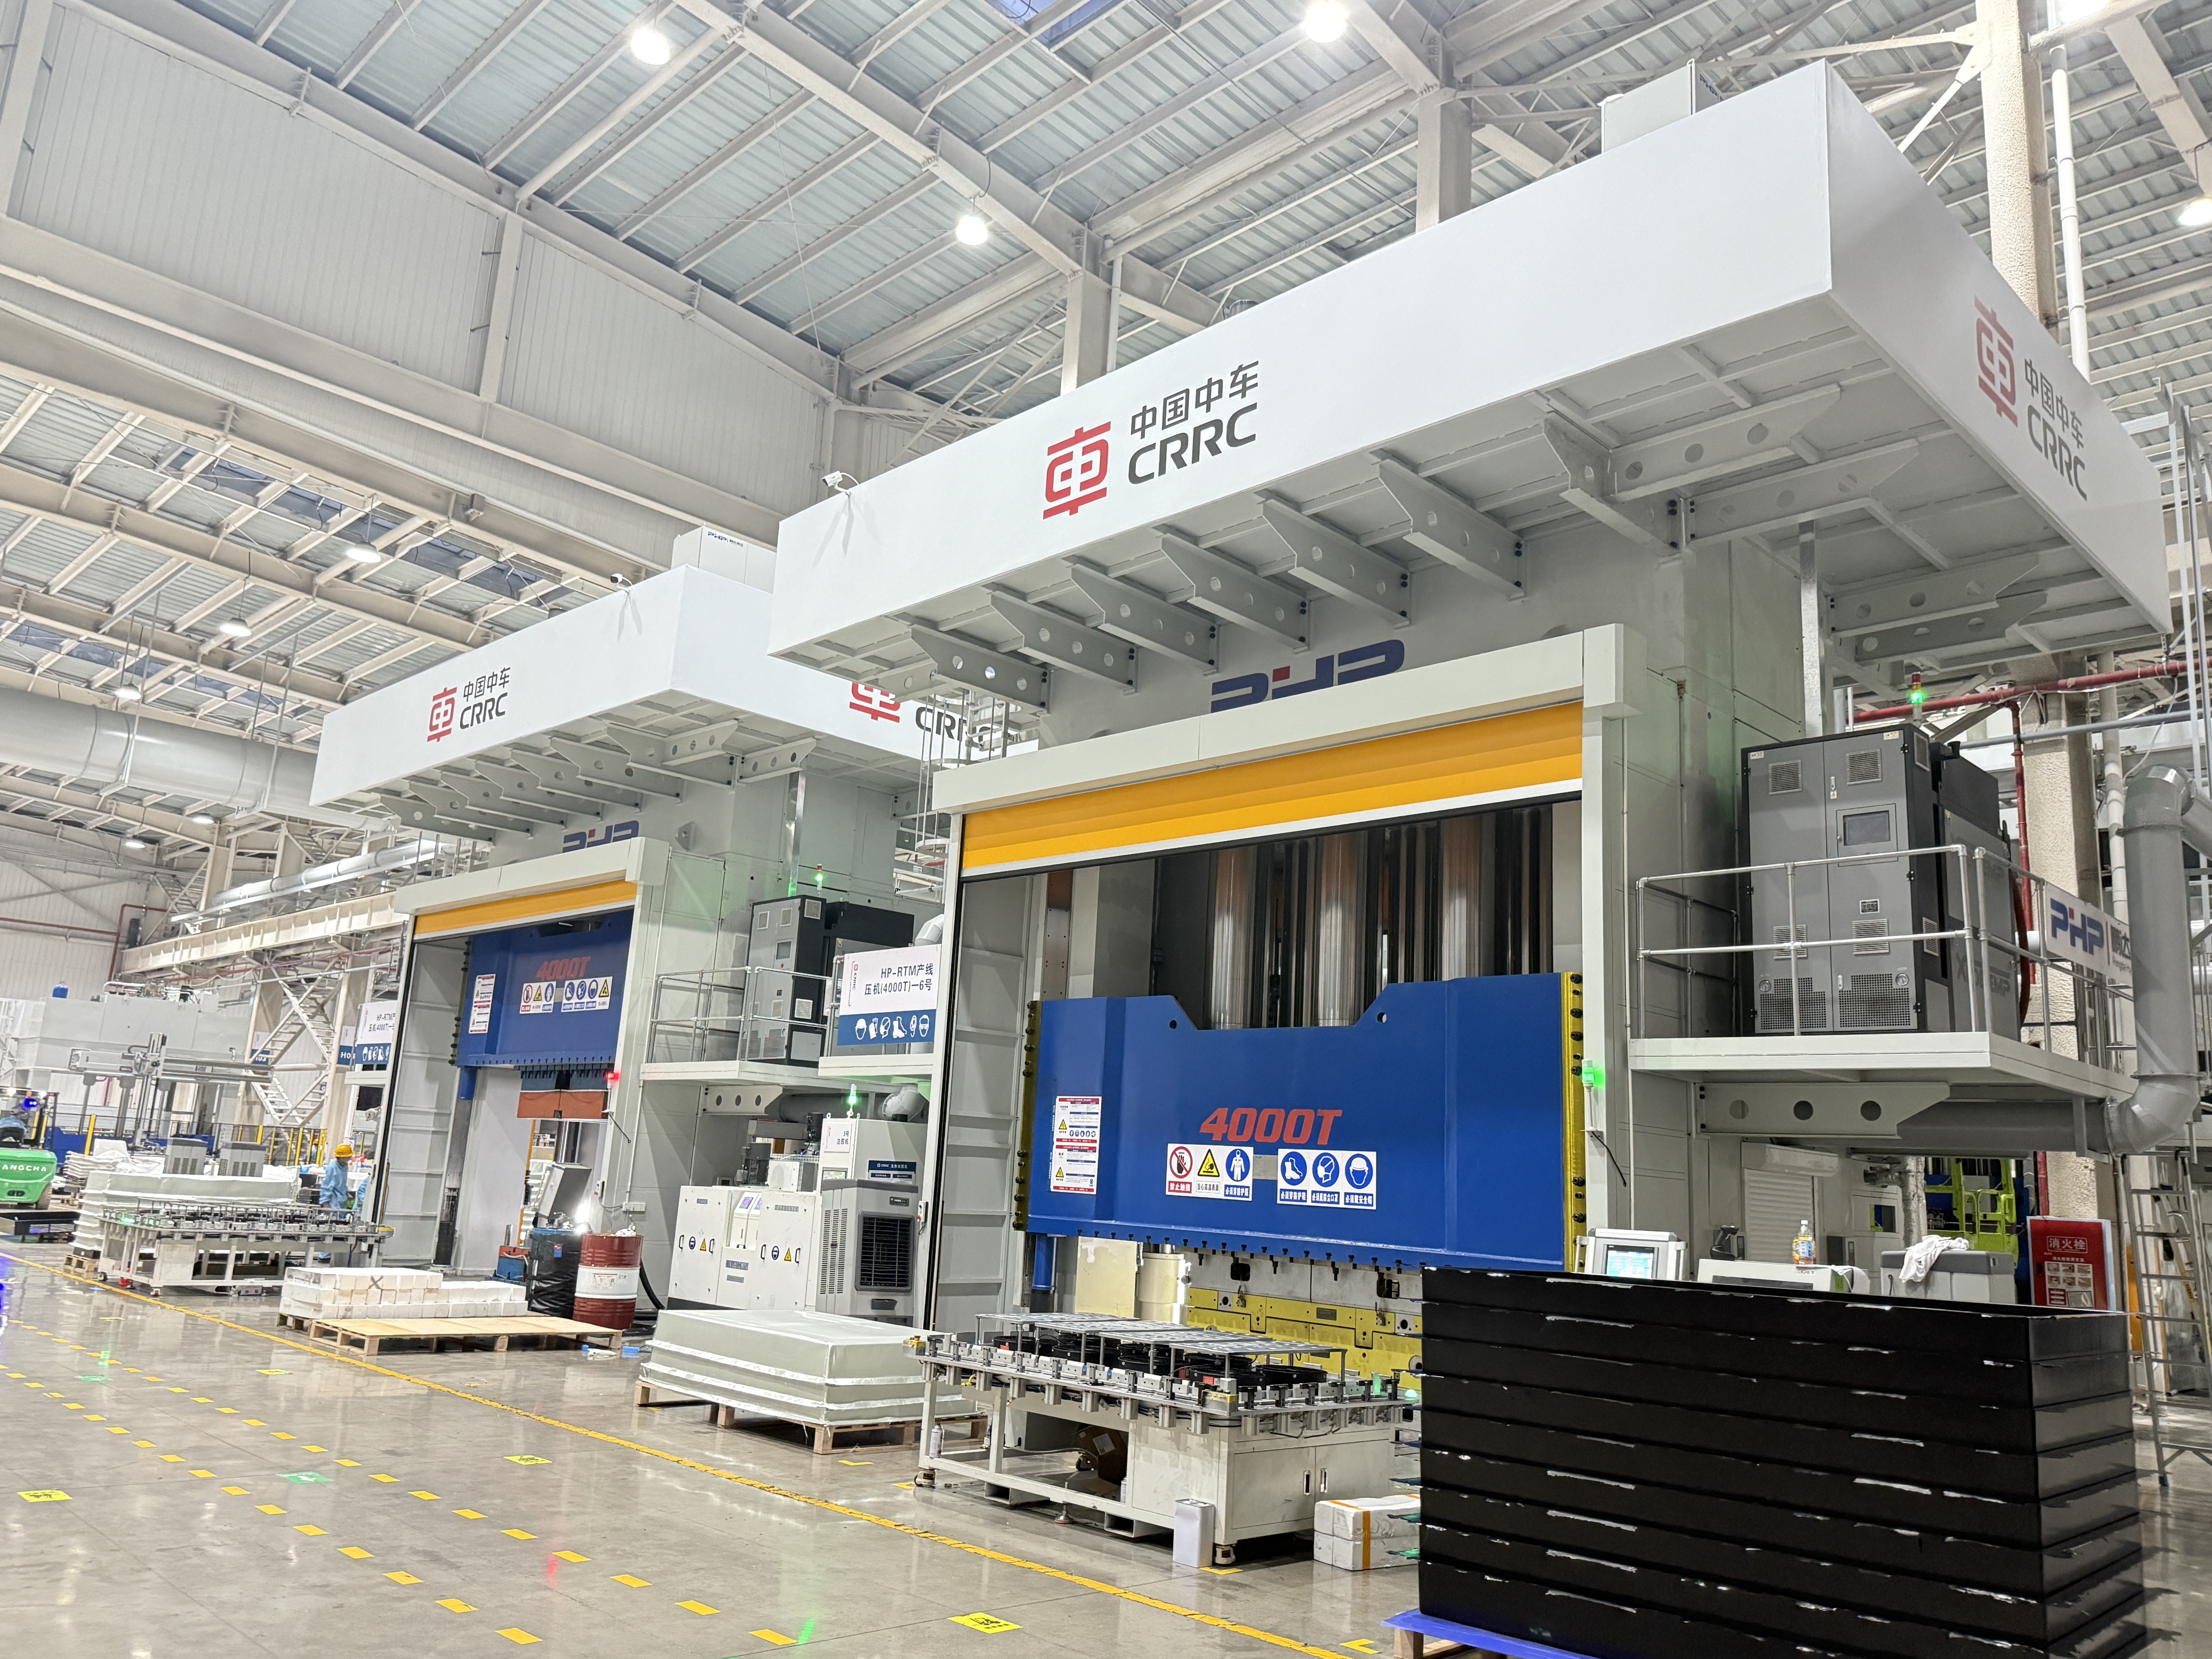
Det finns ingen enskild bästa metod för varje SMC-komponent. Det korrekta valet beror på detaljens geometri, SMC-formulering, väggtjocklek, produktionsvolym, toleranskrav, efterbearbetning och den automatiseringsnivå som krävs.
Hur man väljer en SMC-deltrimningsmetod
Ett praktiskt trimningsbeslut bör börja med fem frågor:
- Vad är den årliga produktionsvolymen?
- Hur komplex är trimkonturen?
- Vilken dimensionell tolerans krävs?
- Hur tjockt och nötande är SMC-materialet?
- Kommer trimningsprocessen att vara manuell, CNC-baserad eller integrerad i en automatiserad produktionscell?
För prototyper och små produktionsserier undviker flexibla processer som CNC-routing och vattenskärning vanligtvis kostnaden för dedikerade trimverktyg. För en stabil biltillverkning med stora volymer kan trimning av formverktyg motivera en mycket större initial verktygsinvestering på grund av dess korta cykeltid.
CNC-routing upptar medelvägen. Den är programmerbar, lämplig för hål och komplexa profiler och kan integreras i robot- eller automatiska produktionsceller.
| Trimningsmetod | Typisk tillämpning | Produktionsvolym | Flexibilitet | Noggrannhetspotential | Initial verktygskostnad |
|---|---|---|---|---|---|
| CNC routing | Komplexa konturer, hål, slitsar | Låg till hög | Hög | Hög | Medium |
| Slipande vattenstråle | Tjocka eller svåra kompositprofiler | Låg till medium | Mycket hög | Hög | Medium |
| Die/press trimning | Repetitiva produktionsdelar | Hög | Låg | Hög after tooling validation | Hög |
| Såg / slipande skärning | Raka eller enkla kanter | Låg till medium | Medium | Medium | Låg |
| Manuell trimning | Prototyp, reparation, sekundär efterbehandling | Låg | Mycket hög | Operatörsberoende | Låg |
| Laserskärning | Utvalda tunna eller speciella kompositapplikationer | Applikationsberoende | Hög | Potentiellt hög | Hög |
Exempel 1: Högvolyms exteriörkomponent för fordon
Tänk på en SMC-bilpanel som produceras med 60 000 stycken per år med en stabil design och en repeterbar trimlinje.
En dedikerad stansningsoperation eller högautomatiserad CNC-trimningscell kan ge bättre ekonomi än att upprepade gånger bearbeta varje egg på en allmän maskin.
Den större verktygsinvesteringen är fördelad på tiotusentals delar.
Exempel 2: Kapsling för lågvolymsenergiutrustning
Tänk nu på en SMC-kapsling som produceras i endast 2 000 stycken årligen, med flera produktstorlekar och regelbundna tekniska förändringar.
En CNC-router eller vattenjetsystem är normalt lättare att programmera om än en dedikerad trimform.
En hybridprocess kan också vara vettig. Vattenskärning kan ta bort stora sektioner snabbt, följt av CNC-dirigering av monteringshål, kritiska gränssnitt och funktioner med hög tolerans.
CNC-routing, vattenstråle, stansning och andra metoder
SMC innehåller armering, harts och ofta mineralfyllmedel. Dessa ingredienser gör att materialet skiljer sig mycket från bearbetning av aluminium eller ofyllda termoplaster.
Glasfibrer, kolfibrer och fyllmedel kan påskynda verktygsslitage. Publicerade bearbetningsstudier på SMC har visat att skärkrafterna ökar när verktyg slits, vilket innebär att verktygets kondition bör behandlas som en processvariabel snarare än att bara vänta på synligt verktygsfel.
CNC-routing
CNC-routing är en av de mest mångsidiga lösningarna för SMC-trimning.
Den kan bearbeta:
- yttre konturer;
- hål och öppningar;
- slitsar;
- monteringsfunktioner;
- kantbehandling;
- flera delvarianter med olika CNC-program.
För initial processutveckling kan tillverkare utvärdera spindelhastigheter i cirka 12 000–24 000 varv/minut med lämpliga kompositskärverktyg med liten diameter. Matningshastigheterna kan börja omkring 1–6 m/min och sedan optimeras genom skärförsök.
Dessa siffror är utgångspunkter för processutveckling, inte universella inställningar.
Slutliga parametrar beror på fiberbelastning, fyllmedelsinnehåll, tjocklek, skärgeometri, verktygsdiameter, spindelstyvhet, fixturstyvhet, erforderlig kantfinish och extraktionsprestanda.
Hårdmetallverktyg kan användas för många applikationer, medan diamantbelagda eller PCD-verktyg kan utvärderas där abrasivt slitage blir en stor produktionskostnad.
En användbar verktygsbytestrategi är inte bara:
Byt ut kniven efter X delar.
Övervaka istället:
- ackumulerad skärlängd;
- spindelbelastning;
- skärkraft om tillgänglig;
- ojämn kant;
- grader eller fiberutbrott;
- dimensionsdrift.
Verktyget bör bytas när mätbar kvalitetsförsämring börjar, snarare än enligt en godtycklig universell delräkning.
Slipande vattenskärning
Slipande vattenstrålebearbetning tar bort material utan att skapa samma värmepåverkade zon som associeras med termisk skärning.
Det är därför attraktivt för kompositkomponenter där det är viktigt att minimera värmeskador.
Typiska processutvecklingsvariabler inkluderar:
- vattentryck;
- abrasiv flödeshastighet;
- abrasiv partikelstorlek;
- munstycksdiameter;
- avståndsavstånd;
- travershastighet;
- piercingstrategi.
Industriella system kan arbeta i ungefär 250–400 MPa tryckintervall, med granatslipmedel såsom cirka 80 mesh som ofta används som utgångspunkt för processförsök.
Att öka travershastigheten helt enkelt för att förkorta cykeltiden kan dock öka snittets avsmalning eller minska kvaliteten på lägre kant.
Forskning som involverar abrasiv vattenstrålstrimning av hackad fiber SMC har visat att lämpliga driftsförhållanden kan ge relativt likformiga ytor med begränsat fiberutdrag.
Die eller Press Trimning
Skärstrimning är särskilt attraktiv när:
- produktionsvolymen är hög;
- delens geometri är stabil;
- trimma linjer upprepas från del till del;
- kort takttid är viktigt.
Trimningsverktyget måste utformas kring den faktiska gjutna komponenten snarare än endast nominell CAD-geometri.
Mögelkrympning, återfjädring, delskevning, tjockleksvariation och positioneringsrepeterbarhet påverkar alla den slutliga trimningsnoggrannheten.
Erforderlig presskraft bör beräknas från den totala skäromkretsen, materialtjocklek, effektiv skjuvhållfasthet, antal samtidiga trimningsfunktioner och en lämplig teknisk säkerhetsfaktor.
Av denna anledning skulle det vara missvisande att påstå att varje SMC-komponent behöver ett specifikt fast trimningstonnage.
Den största nackdelen med stanstrimning är verktygsinvesteringar. Om komponentdesignen ändras ofta, kan modifiering eller byte av trimformen eliminera mycket av den ekonomiska fördelen.
Laserskärning
Laserskärning erbjuder snabb beröringsfri rörelse och flexibel CNC-programmering, men det bör inte automatiskt anses vara den föredragna lösningen för SMC.
Termohärdande hartsmatriser och förstärkande fibrer svarar olika på koncentrerad värmeenergi. Beroende på materialsammansättningen och laserförhållandena inkluderar potentiella problem:
- matrisnedbrytning;
- missfärgning;
- karboniserade kanter;
- rökgenerering;
- värmepåverkade zoner;
- förändringar i limytorna.
Av denna anledning bör laserparametrar som effekt, brännpunkt, hjälpgas, skanningshastighet och antal pass utvecklas genom kupongtestning med den faktiska SMC-formuleringen.
För många konventionella glasfiber SMC-komponenter är routing, vattenstråle eller mekanisk trimning lättare att kvalificera.
Exempel: Trimning av en 200 × 300 × 3,5 mm SMC-del
Överväg en förenklad kapslingskomponent med följande krav:
- Delstorlek: 200 × 300 mm
- Tjocklek: 3,5 mm
- Ungefärlig trimbana: 1 000 mm
- Erforderlig tolerans: ±0,30 mm
- Årlig volym: 40 000 delar
- Flera borrade monteringshål
För CNC-routing kan bearbetningstiden uppskattas som:
Skärtid = verktygsbanans längd ÷ effektiv matning
Om en effektiv programmerad matningshastighet på 3 m/min valideras:
1,0 m ÷ 3 m/min ≈ 20 sekunder
Detta betyder inte att hela delcykeln är 20 sekunder.
Produktionsberäkningen måste också innehålla:
- lastning av robot eller operatör;
- del plats;
- verktyg närmar sig och drar tillbaka;
- hålbearbetning;
- avlastning;
- dammborttagning;
- verktygsbyten;
- besiktningsersättning.
Om lastning, positionering, borrning, dirigering och lossning resulterar i en 50-sekunders total cykel, bör det numret – inte den teoretiska skärtiden – användas för kapacitetsplanering.
För 40 000 stabila delar per år bör en tillverkare sedan jämföra den årliga bearbetningskostnaden mot den amorterade kostnaden och kortare takttid för dedikerad formtrimning.
Det är det korrekta sättet att jämföra processer ekonomiskt.
Fixering och automatiserade SMC-trimningsceller
Noggrann skärutrustning kan inte kompensera för dålig arbetshållning.
SMC-delar kan innehålla böjda ytor, varierande väggtjocklekar, gjutna ribbor och kvarvarande distorsion. Överdriven spännkraft kan deformera delen under bearbetning och orsaka dimensionsfel efter att den har släppts.
Vanliga fixturalternativ inkluderar:
Vakuumfixturer
Vakuumfixturer ger fördelad hållkraft och snabb belastning, särskilt för stora skalformade komponenter.
De är effektiva när det finns tillräckligt med tätningsyta.
Mekanisk fastspänning
Mekaniska klämmor ger starkare positiv retention men bör placeras utanför kritiska kosmetiska ytor eller mätytor.
Att applicera för högt klämtryck på icke-stödda SMC-väggar kan tillfälligt förvränga komponenten.
Lokaliseringsstift och dedikerade bo
En produktionsfixtur kombinerar ofta ett konturbo med lokaliseringsstift och utvalda klämmor.
En 3-2-1 referensstrategi kan användas där så är lämpligt för att upprätta ett repeterbart maskinkoordinatsystem samtidigt som man undviker onödig överbelastning.
Fixturen bör ge fritt utrymme under trimbanan så att fräsen inte kommer i kontakt med fixturen.
En robust automatiserad sekvens kan se ut så här:
SMC kompressionspress → Robotisk avformning → Kylning/stabilisering → Delpositionering → CNC eller robottrimning → Borrning → Dammborttagning → Inspektion
Automatisering kan också inkludera:
- robotlastning och lossning;
- automatiskt verktygsbyte;
- vakuumövervakning;
- sensorer för bekräftelse av fixtur;
- visionsbaserad orientering;
- spindelbelastningsövervakning;
- verktygslivsräknare;
- säkerhetsspärrar.
För tillverkare som utvärderar en automatiserad trimningscell, bör ROI beräknas från total arbetsreduktion, takttidsförbättring, skrotminskning, verktygsförbrukning, drifttid, underhåll och produktionsvolym – inte enbart robotens inköpspris.
Dammkontroll, arbetarsäkerhet och avfallshantering
Mekanisk trimning av härdad SMC kan generera fina partiklar som innehåller härdat harts, förstärkningsfibrer och mineralfyllmedel.
Den exakta faroprofilen beror på SMC-formuleringen, så materialleverantörens säkerhetsdatablad bör alltid granskas innan utsugningssystemet designas.
Första prioritet bör vara att kontrollera kontaminering vid dess källa.
För CNC-routing betyder detta vanligtvis:
utsug på verktygsnivå eller sluten trimningscell → kanalsystem → dammuppsamlingssystem
För slipning och abrasiv ytbehandling bör kåpor placeras så nära dammbildning som möjligt.
Där andningsskydd krävs måste valet av andningsskydd baseras på den identifierade föroreningen och uppmätta exponeringen snarare än att automatiskt tilldela samma mask för varje operation.
Särskild uppmärksamhet krävs om SMC-formuleringen innehåller kristallin kiseldioxid. I USA definierar OSHA:s standard för respirabel kristallin kiseldioxid en åtgärdsnivå på 25 μg/m³ och en tillåten exponeringsgräns på 50 μg/m³ som en 8-timmars TWA.
Styren bör också utvärderas där det är relevant för det specifika hartssystemet eller processen. Det bör inte antas att bearbetning av varje fullständigt härdad SMC-komponent skapar samma styrenexponering.
Insamlat trimavfall bör hållas inneslutet och separerat från allmänt produktionsavfall. Anläggningar bör fastställa alternativ för avfallshantering eller återvinning enligt materialsammansättning, lokala avfallsregler, förorening och kapaciteten hos tillgängliga återvinningsentreprenörer.
Inspektion och eftertrimning
En trimmad komponent bör utvärderas med hjälp av kriterier kopplade till dess faktiska funktion.
Typiska inspektionsmetoder inkluderar:
- digitala bromsok för enkla dimensioner;
- go/no-go mätare för repetitiv produktion;
- profilmätning;
- optisk inspektion;
- 3D-skanning;
- koordinera mätmaskiner för kritisk geometri.
En inspektionsplan kan definiera:
| Funktion | Exempelkontroll |
|---|---|
| Totalt trimmat mått | Rittolerans |
| Monteringshålets läge | Positionstolerans från datum |
| Kantavbrott | Högsta tillåtna visuella eller dimensionella gräns |
| Grad / lös fiber | Ingen störning med monteringen |
| Kantradie | Ritning eller kundkrav |
| Kosmetisk kant | Godkänt referensprov |
Kraven bör komma från komponentritningen och kundspecifikationen snarare än att använda en universell SMC-kantkvalitetsstandard.
Efter trimning kan delar kräva borstning, slipning, lokal avgradning, dammborttagning, beläggningsförberedelse eller kantförsegling.
Om överdrivet fiberutbrott uppträder, kan du helt enkelt lägga till en manuell slipoperation dölja symtomen utan att åtgärda processen.
Tillverkaren bör undersöka:
- slitna verktyg;
- felaktig matning eller spindelhastighet;
- otillräckligt fixturstöd;
- vibration;
- dålig ingångs- eller utträdesstrategi;
- inkonsekvent gjuten geometri.
Vilken SMC-trimningsmetod är mer ekonomisk?
Den lägsta maskintimmeskostnaden ger inte nödvändigtvis den lägsta delkostnaden.
En användbar jämförelse bör inkludera:
Kostnad per accepterad del = maskinkostnad arbetskraft, avskrivning av armaturer, avskrivning av trim-munstycken, förbrukningsvaror, underhållsskrot, omarbetning
CNC-routing ger vanligtvis en attraktiv balans mellan flexibilitet och noggrannhet.
Waterjet är användbart för flexibel icke-termisk skärning och svåra geometrier.
Dedikerad formtrimning blir allt mer attraktiv när den årliga volymen är hög och komponentdesignen är stabil.
Manuell trimning är fortfarande användbar för prototyper och omarbetning men blir svår att kontrollera när produktionsvolymen växer.
Laserskärning bör utvärderas först efter att ha bekräftat att den faktiska SMC-formuleringen kan uppfylla kraven på termisk skada och kantkvalitet.
För många produktionslinjer är den bästa lösningen inte en process utan en kombination av formning, automatiserad hantering, trimning, borrning, rengöring och inspektion.
Planerar en SMC produktionslinje
Trimningskrav bör helst övervägas innan formpressningslinjen slutförs.
Delgeometri, förväntad skevhet, datumpositioner, blixtposition, produktionstakttid, robottillgänglighet och nedströms bearbetningskrav kan alla påverka press- och automationsplanering.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. fokuserar på SMC formpressningsutrustning och produktionslösningar för industriella kompositkomponenter.
När man utvärderar ett nytt SMC-projekt hjälper följande information ingenjörer att utveckla ett mer praktiskt produktionskoncept:
- SMC delritning eller 3D-modell;
- materialformulering;
- maximala komponentdimensioner;
- delvikt och tjocklek;
- erforderlig formningskraft;
- årlig produktionsvolym;
- målcykeltid;
- dimensionell tolerans;
- krav på trimning och borrning;
- önskad automationsnivå.
Att överväga gjutning och eftergjutning tillsammans kan hjälpa till att undvika att skapa en snabb gjutprocess som helt enkelt flyttar produktionsflaskhalsen nedströms.
FAQ
Hur väljer jag den bästa trimningsmetoden för en SMC-del?
Börja med årlig volym, geometri, tjocklek, tolerans, materialsammansättning och tillåtna verktygsinvesteringar. CNC-routing erbjuder hög flexibilitet, vattenstrålning undviker termisk skärning, och dedikerad formtrimning är ofta attraktivt för stabila produkter med hög volym.
Vilka CNC-inställningar ska användas för SMC-routing?
Det finns ingen universell inställning. Spindelhastighet, matning, skärdiameter, räfflordesign, verktygsmaterial och skärriktning bör fastställas genom försök med den faktiska SMC. Verktygsslitage bör övervakas eftersom det kan påverka både skärkraft och eggkvalitet.
Kan SMC-delar laserskäras?
Vissa SMC-formuleringar kan laserbearbetas, men termisk nedbrytning, missfärgning, ångor och värmepåverkade kanter måste utvärderas. Mekanisk routing eller vattenskärning är ofta lättare att kvalificera för konventionella SMC-komponenter.
Hur kan rörelse förhindras under höghastighetsrutt?
Använd repeterbara referensplatser, lämpligt stödstöd, vakuumzoner eller korrekt placerade klämmor och spelrum runt skärbanan. Undvik att klämma fast komponenten på ett sätt som tillfälligt deformerar den.
Hur ska SMC trimdamm kontrolleras?
Fånga upp damm så nära skärpunkten som praktiskt möjligt med hjälp av verktygsutsug eller en sluten trimningscell ansluten till ett lämpligt dammuppsamlingssystem. Exponeringsbedömning och val av personlig skyddsutrustning bör baseras på den faktiska SMC-sammansättningen och uppmätta arbetsplatsförhållanden.
Hur jämförs kostnaderna för CNC-routing och stansning?
CNC har lägre dedikerade verktygskostnader och är lättare att programmera om, medan stansning kräver mer initial bearbetning men kan ge mycket kortare upprepningscykler. Årlig volym, produktlivslängd, designändringsfrekvens, arbete, verktygsslitage och skrot bör alla inkluderas i jämförelsen.
