


Sheet Molding Compound (SMC) formpressning ser enkel ut från utsidan: placera en förberedd laddning i en uppvärmd form, stäng hydraulpressen, applicera tryck, härda materialet och ta bort den färdiga delen. I produktionen är dock stabil SMC-gjutning beroende av ett mycket smalare processfönster.
Laddningsvikt och placering påverkar materialflödet. Pressens stängningshastighet påverkar fiberrörelser och instängd luft. Formens temperatur styr viskositeten och härdningen av hartset. Trycket avgör om ribbor, utsprång, kanter och stora ytor fylls korrekt. Formdesignen avgör sedan om den gjutna delen bibehåller konsekvent tjocklek, dimensionsnoggrannhet och ytkvalitet.
För tillverkare som tillverkar karosspaneler, batterikåpor, elektriska höljen, konstruktionskomponenter och ochra FRP-delar måste press-, form-, material- och processparametrar därför behandlas som ett system snarare än fyra separata variabler.
SMC-materialhantering, laddningsplacering och formpressningssekvens
SMC-bearbetningen påbörjas innan materialet når pressen.
Kommersiell SMC levereras normalt som ett mognat ark mellan bärarfilmer. Lagringstemperatur, mognadstillstånd, hartssammansättning och leverantörsinstruktioner avgör hur materialet ska hanteras. Om kylt material används bör det normalt tillåtas att nå det specificerade bearbetningsförhållandet före formning. Bearbetning av kallt material direkt kan förändra viskositet och flödesbeteende och kan skapa kondensrelaterade problem.
Den erforderliga laddningsvikten kan uppskattas från:
Laddningsvikt = färdig gjuten volym × målmaterialdensitetsprocess
I produktionen bör beräkningen verifieras genom provgjutning eftersom flash, insatser, lokala ribbor och materialfördelning påverkar det faktiska laddningsbehovet.
Avgiftstäckning är lika viktig. Forskning på SMC-formpressning visar att den initiala plåttäckningen kan variera avsevärt beroende på geometri och det erforderliga materialflödesavståndet. Experimentella studier har utvärderat initial laddningstäckning långt under full kavitetäckning, medan modern forskning noterar att SMC-processer kan använda cirka 20 % till 100 % av den slutliga delens yta beroende på applikation.
Ett mindre laddningsfotavtryck kräver att materialet färdas längre under stängning. Det kan hjälpa till att fylla komplex geometri, men överdrivet flöde kan öka fiberomriktningen, harts/fiberseparation, svetslinjekänslighet och lokal egenskapsvariation. Forskning bekräftar att kompressionsflödet avsevärt kan förändra lokal fiberarkitektur.
En typisk formningssekvens är:
- För SMC till det angivna bearbetningsläget.
- Ta bort bärarfilmer och klipp av det önskade laddningsmönstret.
- Väg och stapla laddningen.
- Placera den enligt den validerade lastkartan.
- Stäng pressen snabbt genom det beröringsfria slaget.
- Minska stängningshastigheten när materialet börjar komprimeras och flyta.
- Bygg formtryck enligt den programmerade profilen.
- Håll trycket medan det härdade hartset härdar.
- Öppna formen efter tillräcklig härdning.
- Mata ut komponenten och inspektera blixt, fyllning, mått och yttillstånd.
Laddningsgeometri bör därför betraktas som en processparameter – inte bara ett bekvämt sätt att passa in material i formen.
Hydraulisk presstonnage, stängningshastighet och tryckappliceringssteg
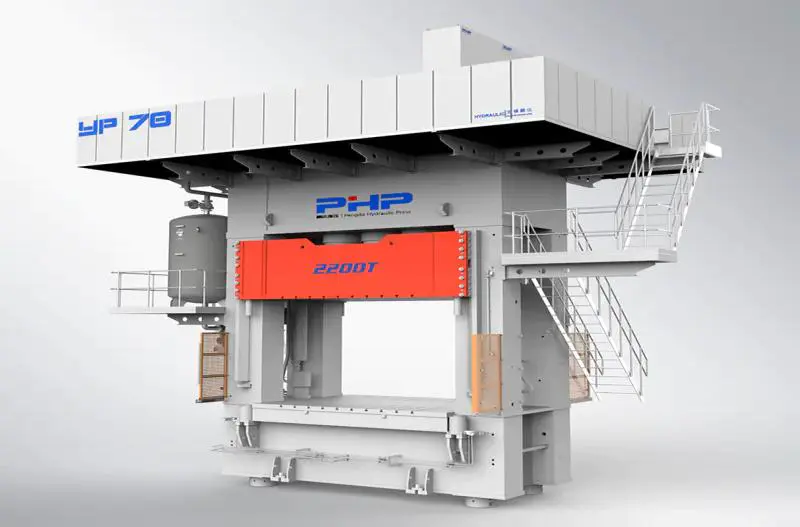
Ett av de vanligaste SMC-pressvalsmisstagen är att välja tonnage från enbart delvikt.
Erforderlig presskraft är i första hand relaterad till projicerad formyta och erforderligt hålrumstryck :
Erforderlig kraft = projicerad yta × formtryck
För tumbaserade beräkningar:
Presstonnage ≈ projicerad yta (in²) × formtryck (psi) ÷ 2 000
En ytterligare ingenjörsmarginal ingår normalt för processvariation, formkonfiguration, flasharea och framtida produktionskrav.
Allmänna formpressningsreferenser placerar värmehärdande formtryck runt 1 000–2 500 psi på gjuten yta , medan annan SMC-litteratur rapporterar formningstryck på ungefär 3–20 MPa beroende på formulering och bearbetningsförhållanden. Dessa siffror bör behandlas som startintervall snarare än universella SMC-specifikationer.
Till exempel kräver en komponent med en projicerad yta på 2 000 in² gjuten vid 1 500 psi teoretiskt:
2 000 × 1 500 ÷ 2 000 = 1 500 ton
Den erforderliga maskinen kan vara större efter tillämpning av lämplig säkerhets- och processmarginal.
Presshastighet är lika viktig som maximal kraft.
En SMC servohydraulisk press kan använda en stegvis rörelseprofil:
Snabbt tillvägagångssätt → kontrollerad materialkontakt → långsam formstängning → tryckuppbyggnad → tryckhållning
Det snabba tillvägagångssättet minskar icke-produktiv cykeltid. När det övre verktyget kommer i kontakt med laddningen saktar kolven så att SMC kan strömma genom ribbor, hörn och stora ytor utan okontrollerad förskjutning.
Stängningshastigheten påverkar tryckhistoriken, fyllningsbeteendet och fiberorienteringen, varför den bör vara programmerbar snarare än att behandlas som en fast maskinhastighet. Forskning om SMC-bearbetning identifierar formens stängningshastighet, formtemperatur och laddningsförhållanden som nyckelvariabler som styr materialflödet.
Det är också här servostyrda hydraulpressar ger praktiskt värde. Wuxi PengdaHZs kompositpressplattform använder sluten kretsstyrning av tryck, hastighet och förskjutning, vilket gör att olika rörelse- och trycksteg kan programmeras för formningscykeln.
Vakuumassisterad formning kan läggas till där instängd luft, porositet eller krävande ytkrav är viktiga. Formen evakueras under ett lämpligt tillslutningsskede innan fullt formtryck etableras.
Mögeluppvärmningsmetoder, temperaturramper och enhetlighetskontroll
SMC är ett värmehärdande material, så formen måste ge tillräckligt med värme för att initialt reducera sammansättningens viskositet och sedan initiera och fullborda hartsetvärbindningsreaktionen.
En vanligen refererad SMC-formtemperaturregion är ungefär 140–160°C (284–320°F) , även om den korrekta inställningen beror på hartssystem, initiatorpaket, deltjocklek, geometri och ytkrav. Publicerade SMC-bearbetningsreferenser rapporterar på liknande sätt formningstemperaturer i denna allmänna region.
Tre uppvärmningsmetoder övervägs vanligtvis.
| Uppvärmningsmetod | Huvudegenskaper | Typiskt övervägande |
|---|---|---|
| Elpatron/värmare | Enkel installation och oberoende zonindelning | Kräver bra värmefördelning |
| Termisk olja | Bra värmeöverföring och kontrollerbarhet | Kräver värmare, pump, rörledningar och oljekrets |
| Ånga | Snabb värmeöverföring i lämpliga verktyg | Kräver ånginfrastruktur och kondensatkontroll |
Det nominella börvärdet berättar dock bara en del av historien.
En form som avläser 150°C vid en sensor kan fortfarande innehålla områden som är väsentligt varmare eller kallare. Temperaturskillnader över kaviteten kan ändra lokal viskositet och härdningshastighet, vilket resulterar i ojämn krympning, glansskillnader, skevhet, för tidig härdning eller ofullständig fyllning.
Stora SMC-formar bör därför delas in i praktiska uppvärmningszoner, med termoelement placerade för att representera kritiska kavitetsområden snarare än bara värmekretsen.
Innan produktionen startar bör verktyget inte bara nå sin måltemperatur utan också termisk jämvikt . Produktionen bör inte börja bara för att en styrenhet når sitt börvärde.
Samma princip gäller för de övre och nedre formhalvorna. Deras temperaturskillnad bör kontrolleras medvetet. Vissa specialiserade processer använder avsiktligt olika övre och lägre temperaturer, men okontrollerad obalans kan skapa differentiell härdning och dimensionsförvrängning.
För tjocka sektioner eller svåra flödesvägar kan en lägre formtemperatur i kombination med en längre härdningsperiod vara att föredra. Vägledning för kompositbearbetning noterar specifikt att tjocka SMC-sektioner i allmänhet drar nytta av lägre temperatur och längre härdning för att erhålla en mer enhetlig reaktion genom sektionen.
Optimering av härdningstid, viskositet, flöde och processfönster
Det finns inget universellt svar som "SMC kräver 90 sekunder att bota."
Den nödvändiga härdningstiden beror på:
- harts och initiatorkemi;
- formtemperatur;
- komponenttjocklek;
- laddningstemperatur;
- fyllmedel och fiberinnehåll;
- lokala tjocka sektioner;
- erforderlig urformningsstyrka;
- delgeometri; och
- formuleringens exoterma beteende.
Publicerad formpressningslitteratur rapporterar tryckhållningscykler i storleksordningen ungefär 1–4 minuter för vissa SMC-processer, men detta bör endast behandlas som ett referensintervall.
Det viktiga är att SMC-viskositeten inte förblir konstant under formningscykeln.
Efter att laddningen kommer i kontakt med det varma verktyget når viskositeten initialt ett tillstånd där materialet kan flyta under tryck. Sammansättningen sprider sig genom kaviteten medan fibrerna roterar och anpassar sig efter flödet. När temperaturen fortsätter att öka och härdningsreaktionen accelererar, stiger viskositeten snabbt tills flödet effektivt stoppar.
Det användbara bearbetningsfönstret finns därför mellan:
tillräcklig uppmjukning för mögelfyllning and överdriven härdning som förhindrar ytterligare flöde .
Om formen är för varm eller förslutningen är för långsam, kan hartset börja härda innan långa flödesvägar har fyllts. Om temperaturen är för låg kan hålrummet fyllas men härdningen kan ta för lång tid eller förbli ofullständig.
Typiska symtom ger användbara ledtrådar:
| Defekt | Möjliga processorsaker |
|---|---|
| Underhärdning | Låg formtemperatur, otillräcklig hålltid |
| Ofullständig fyllning | Lågt tryck, för tidig härdning, dålig laddningsplats |
| Blister/bubbla | Instängd gas, fukt, otillräcklig ventilation |
| Anbränning/lokal överhärdning | Överdriven lokal temperatur eller lång exponering |
| Warpage | Ojämn formtemperatur, härdningsgradient, fiberorientering |
| Svetslina | Laddningsmönster och motsatta flödesfronter |
| Hartsrikt område | Överdrivet flöde eller fiber/harts separation |
Processoptimering bör därför ändra en kontrollerad variabel åt gången och registrera faktiska tryck-, positions-, temperatur- och cykeldata istället för att bara förlita sig på operatörens observation.
Formdesignkrav för tjocklekskontroll och ytkvalitet
Inte ens en mycket repeterbar hydraulpress kan inte kompensera för en olämplig SMC-form.
Verktygsdesign påverkar direkt flöde, ventilation, blixtbildning, dimensionell repeterbarhet och ytutseende.
Klipp kanter hjälpa till att kontrollera materialet när verktyget når det slutliga stängningsläget och bidra till blixtkontroll.
Ventiler bör tillåta undanträngd luft och flyktiga gaser att strömma ut utan att skapa oacceptabel hartsförlust. Dålig ventilation kan bidra till instängd gas, ofullständiga ytor, brännskador och porositet.
Dragvinklar måste tillåta tillförlitlig frisättning utan att skada strukturerade ytor eller klass-A-ytor.
Ejektorplacering bör fördela borttagningskraften tillräckligt för att förhindra lokal deformation av en fortfarande varm gjuten del.
Tjockleken definieras till stor del av den slutna formens geometri. Ribb-, nav-, insats- och övergångsdesign bör därför beaktas tillsammans med SMC-flödesbeteende. Stora plötsliga förändringar i snitttjocklek kan skapa lokal härdning, krympning och ytproblem.
Verktygstillverkare måste också kompensera för den förväntade krympningen av den valda SMC-formuleringen snarare än att tillämpa en generisk krympningsfaktor på varje förening.
För synliga komponenter av hög kvalitet kan ytproblem såsom nålhål, sjunkmärken, vågighet och ojämn glans inte alltid korrigeras genom att bara öka presstrycket. Laddningslayout, lokal verktygstemperatur, ventilation, hålighetsfinish, härdningsbeteende och verktygsstyvhet kan alla bidra.
In-mold coating (IMC) kan också inkorporeras när appliceringen kräver förbättrad målningsförmåga eller ytkvalitet. Dess injektionspunkt, formöppningssekvens, tryck, beläggningsmängd och timing måste utformas i hela formningscykeln snarare än att läggas till som en eftertanke.
Det är därför som SMC-formen, hydraulpressen, värmesystemet och materialspecifikationen helst bör utvärderas tillsammans under projektutvecklingen.
Bygga ett stabilt SMC-gjutningsprocessfönster
Framgångsrik SMC-formpressning uppnås inte genom att maximera någon enskild parameter.
Mer tryck ger inte automatiskt en bättre del. Högre formtemperatur ökar inte automatiskt produktiviteten. Snabbare stängning förkortar inte alltid den verkliga cykeln.
Målet är att skapa ett repeterbart processfönster där:
laddningsplacering styr flödet → presshastigheten styr materialrörelsen → trycket fullbordar hålrummets fyllning → temperaturen kontrollerar viskositeten och reaktionen → härdningstiden utvecklar tillräcklig delstyrka → formdesignen styr slutlig geometri och ytkvalitet.
Innan tillverkaren väljer en SMC-gjutpress bör tillverkare därför förse utrustningsleverantören med komponentens projicerade area, dimensioner, materialsystem, förväntat kavitetstryck, formdimensioner, målcykeltid, uppvärmningsmetod, stängningshastighetskrav, vakuumkrav och eventuella IMC-processkrav.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. utvecklar hydrauliska servokompositpressar för SMC och andra kompositformpressningsprocesser. För ett nytt SMC-projekt kan tillverkare använda en processparameterchecklista, begära en utvärdering av presstonnage och temperaturkontroll eller tillhandahålla information om delar och form för en preliminär bedömning av formprocessen.
FAQ
Vilket hydrauliskt presstonnage krävs för SMC formpressning?
Beräkna den projicerade formytan och multiplicera den med det erforderliga kavitetstrycket. För tumenheter:
Tonnage = projicerad yta (in²) × tryck (psi) ÷ 2 000.
Lägg sedan till en lämplig ingenjörsmarginal. Det slutliga tryckkravet bör komma från SMC-materialleverantören, formdesign och formförsök snarare än att använda ett fast psi-värde för varje del.
Vilket formtemperaturområde och uppvärmningsmetod är bäst för SMC-delar?
Många konventionella SMC-system bearbetas runt 140–160°C , men materialtillverkarens bearbetningsspecifikation bör bestämma det initiala börvärdet. Elvärme och termisk oljeuppvärmning är båda vanliga lösningar. Temperaturjämnhet över formen är vanligtvis viktigare än att bara välja den högsta värmeeffekten.
Hur beräknar man SMC-härdningstiden och undviker underhärdning eller exoterma defekter?
Börja med SMC-leverantörens rekommenderade temperatur- och härdningsdata, validera den sedan enligt faktisk deltjocklek, formtemperatur, hartssystem och krav på urtagning av formen. Tjocka sektioner kan kräva lägre temperaturer och längre härdningsperioder för att begränsa överdriven intern exoterm.
Vad är det korrekta SMC-laddningsmönstret och täckningsförhållandet för enhetlig deltjocklek?
Det finns ingen universell procentsats. Laddningen bör innehålla rätt massa och vara placerad så att de erforderliga flödesavstånden kan uppnås utan överdriven fiberrörelse, svetslinjer eller harts/fiberseparation. Komplexa delar bör optimeras genom flödessimulering och formningsförsök.
Vilka formdesignfunktioner hjälper till att förhindra problem med SMC ytfinish och tjockleksvariationer?
Viktiga egenskaper inkluderar noggranna stängda verktygsdimensioner, lämpliga skjuvkanter, effektiv ventilering, kontrollerat drag, balanserad utkastning, enhetliga uppvärmningszoner, lämpliga ribbor, krympningskompensation och tillräcklig formstyvhet.
Hur påverkar formens stängningshastighet och stegvis tryck SMC-flöde, fiberorientering och defekter?
Snabbt tillvägagångssätt minskar tomgångstiden, medan kontrollerad långsam stängning efter materialkontakt avgör hur snabbt laddningen sprids. Ett alltför aggressivt flöde kan ändra fiberorientering och materialfördelning. Programmerbara hastighets- och trycksteg gör att processen kan justeras efter hålighetsfyllning snarare än att applicera full kraft omedelbart.
Förbättrar vakuumassisterad SMC-formpressning ytkvaliteten och minskar porositeten?
Det kan det. Evakuering av instängd luft före slutlig komprimering kan minska luftrelaterade hålrum och förbättra formningskonsistensen, särskilt för stora eller utseendekänsliga komponenter. Vakuum kan dock inte kompensera för dålig laddningsplacering, otillräcklig formventilation, felaktigt materialtillstånd eller ett olämpligt tryck-temperaturfönster.
