


Sheet Molding Compound (SMC) har blivit ett viktigt kompositmaterial för biltillverkare som söker lättviktskonstruktion, korrosionsbeständighet, delintegrering och repeterbar produktion i stora volymer. Framgångsrik SMC-tillverkning för bilar beror dock på mycket mer än att placera material i en uppvärmd form. Materialtillstånd, laddningsdesign, formtemperatur, pressens stängningsprofil, formtryck, härdningstid, verktygsnoggrannhet och kvalitetskontroll fungerar alla tillsammans som ett produktionssystem.
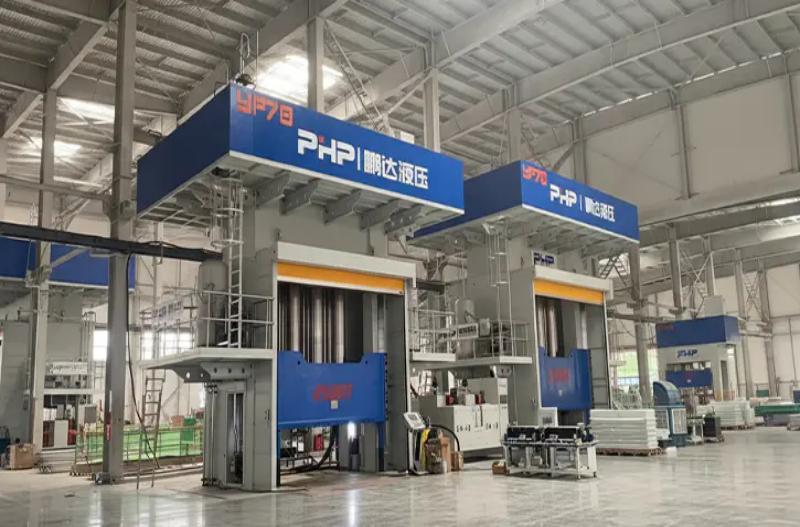
För automotive OEMs, Tier-1-leverantörer och kompositgjutningsföretag är det viktigt att förstå hela SMC-tillverkningsprocessen för bildelar när man planerar en ny produktionslinje eller väljer en hydraulisk press. Denna guide förklarar processen från materialberedning till inspektion av färdiga delar, med särskild uppmärksamhet på press- och formningsparametrar som påverkar kvalitet, cykeltid och produktionskonsistens.
1. Från SMC-ark till färdig fordonsdel: Den kompletta tillverkningsprocessen
Automotive SMC anländer i allmänhet till formningsanläggningen som mognat arkmaterial skyddat av bärfilmer. Till skillnad från formsprutning, där pellets smälts och injiceras genom ett löpsystem, börjar SMC formpressning med en förutbestämd mängd och arrangemang av arkmaterial, känt som avgift .
Materialberedning och laddningsdesign
SMC-plåten konditioneras först enligt materialleverantörens rekommendationer. Operatörer eller automatiserade skärsystem tar sedan bort bärarfilmen, skär arken till önskade former och väger dem för att uppnå den specificerade laddningsmassan.
Laddningsplacering är kritisk. Materialet täcker inte alltid hela formhålan före pressning. Istället kan laddningen uppta endast en del av det projicerade hålrummet så att materialet flyter under kompressionen. Den optimala täckningen beror på delens geometri, fiberinnehåll, ribbor, utsprång, väggtjocklek, ytkrav och den acceptabla riktningen för fiberflödet.
Formladdning och tryckstängning
Den förberedda satsen placeras i den uppvärmda undre formen. Beroende på produktionsvolym kan lastningen ske manuellt eller utföras av robotar och automatiserade hanteringssystem.
Pressen följer då en kontrollerad stängningsprofil istället för att bara flytta från öppen till stängd med en hastighet. En praktisk SMC-sekvens inkluderar vanligtvis:
- snabb metod för att minska icke-produktiv tid;
- kontrollerad kontakt med SMC-laddningen;
- långsam formstängning för att kontrollera materialflödet;
- tryckuppbyggnad när kaviteten närmar sig slutlig tjocklek;
- tryckhållning medan det härdade hartset härdar; och
- kontrollerad tryckavlastning följt av formöppning.
Denna flerstegsrörelseprofil är särskilt viktig för stora fordonskomponenter eftersom okontrollerad stängning kan flytta fibrerna för mycket, fånga in luft, skapa blixt eller ge ojämn fyllning.
Automotive applikationer
SMC är lämplig för både passagerar- och kommersiella fordonskomponenter där gjutning med stora ytor, korrosionsbeständighet, elektrisk isolering, dimensionsstabilitet eller lättviktsdesign är värdefullt. Typiska applikationer kan inkludera exteriöra karosspaneler, underredessköldar, frontkonstruktioner, batterikåpor och kapslingar, strukturella paneler, elektriska höljen, interiörstöd och karosskomponenter för kommersiella fordon.
2. Automotive SMC-material och deras inflytande på gjutning
SMC är inte ett enda standardiserat material. Bilkvaliteter kan skilja sig avsevärt i hartskemi, glasfiberarmering, mineralfyllmedel, krympkontrolltillsatser, härdningssystem, pigmentering och andra bearbetningstillsatser.
En konventionell formulering kan använda en omättad polyesterbaserad härdplastmatris förstärkt med hackad glasfiber. Andra hartssystem kan väljas när kemikaliebeständighet, temperaturprestanda, flambeteende, elektriska egenskaper eller andra applikationsspecifika krav blir viktigare.
| Material Variabel | Huvudfunktion | Effekt på formpressning |
| Hartssystem | Bildar härdplastmatrisen | Påverkar viskositet, härdningstemperatur, härdningshastighet och slutlig prestanda |
| Glasfiberinnehåll | Ger förstärkning | Högre förstärkning kan öka flödesmotståndet och erforderlig gjutkraft |
| Fiberlängd | Påverkar mekaniskt beteende | Påverkar flödesorientering, styrka och fyllningsbeteende |
| Mineralfyllmedel | Ändra kostnad, krympning och dimensionellt beteende | Påverka densitet, viskositet, ytfinish och mögelfyllning |
| Lågprofilerade tillsatser | Kontrollera gjutningens krympning | Kan förbättra ytkvaliteten och dimensionsstabiliteten |
| Materiell mognad | Upprättar lämplig arkkonsistens | Påverkar direkt hantering, viskositet och flödesrepeterbarhet |
| Laddningstemperatur | Bestämmer startbearbetningsvillkor | Kan påverka initial viskositet och fyllningsbeteende |
Av denna anledning bör en hydraulpress inte konfigureras från enbart en generisk SMC-specifikation. Den valda fordonsmaterialkvaliteten bör utvärderas tillsammans med formgeometri och produktionskrav.
3. Formpressningsparametrar och cykeltidsoptimering
Formningsstadiet är där pressens prestanda har störst inflytande på SMC-tillverkning i fordon. Temperatur, tryck, position, hastighet och tid måste vara tillräckligt repeterbara från cykel till cykel.
Formtemperatur
Många konventionella SMC-system använder uppvärmda formar i ungefär 140–160°C räckvidd. Detta bör behandlas som en teknisk startregion snarare än en universell specifikation. Det faktiska börvärdet beror på hartskemi, initiatorsystem, deltjocklek, flödesavstånd och erforderlig ytkvalitet.
Temperaturens enhetlighet kan vara lika viktig som den genomsnittliga formtemperaturen. Ett varmare område kan börja härda i förtid medan material fortfarande flyter någon annanstans, medan ett kallare område kan kräva längre härdningstid eller ge ofullständig härdning.
Formtryck och presstonnage
Formtrycket varierar också avsevärt. Många konventionella SMC-komponenter kan påbörja processutveckling inom ungefär 3,5–10 MPa område, medan svår fyllning, starkt förstärkta material eller komplexa strukturella delar kan kräva högre värden som närmar sig eller överstiger 10–15 MPa .
Det erforderliga hydrauliska presstonnaget bör därför i första hand beräknas utifrån projicerad formyta och erforderligt kavitetstryck:
En ingenjörsmarginal bör då övervägas för materialvariation, ojämn belastning, blixtkänslighet, processutveckling och framtida produktionskrav. Att välja en SMC-press endast från den färdiga delens vikt kan leda till allvarlig underdimensionering.
Härdning och tryckhållningstid
En tryckhållnings- eller härdningsperiod på ungefär 60–180 sekunder kan vara en användbar preliminär referens för många SMC-tillämpningar av fordonstyp, även om tjockare komponenter och vissa formuleringar kan kräva längre cykler.
Att försöka minska cykeltiden helt enkelt genom att höja formtemperaturen är riskabelt. Om ytan börjar härda innan laddningen har runnit ut helt, kan korta skott, svetslinjer, dålig ribbfyllning eller ytdefekter uppstå.
Där cykeltidsförbättringar normalt kommer ifrån
- minskar onödig pressinsats och återkomsttid;
- optimering av övergången mellan positionskontroll och tryckkontroll;
- förbättra enhetligheten för formuppvärmning;
- stabiliserande laddningsvikt och placering;
- använda automatisk skärning, lastning och lossning;
- optimering av det materialspecifika härdningsfönstret;
- använda parallell trimning eller nedströmsoperationer; och
- registrera cykelkurvor för att identifiera processvariationer.
Moderna servostyrda hydraulpressar är särskilt användbara där flera hastighets- och trycksteg krävs. Closed-loop-styrning tillåter maskinreceptet att definiera inflygningshastighet, kontaktposition, formningshastighet, tryckramp, hålltryck, frigörings- och returrörelser oberoende av varandra.
4. Form- och pressdesign för SMC-delar för fordon
Högvolymsgjutning för bilar kräver att formen och pressen konstrueras tillsammans. Att ha tillräckligt med tonnage betyder inte automatiskt att en press kan driva en viss SMC-form.
Viktiga parametrar för matchning av press-till-form inkluderar:
- projicerad formyta för beräkning av erforderlig kraft;
- formens mått för att bestämma plattans storlek;
- stängd formhöjd för maskinval av dagsljus;
- erforderligt öppningsavstånd för slagberäkning;
- krav på delutvinning för dagsljus och automatiseringsröjning;
- mögelvikt för platta och strukturell design;
- värmezoner för enhetlig temperatur; och
- plattans parallellitet och styvhet för konsekvent kavitetstjocklek.
För själva formen måste ventilationen tillåta instängda gaser och luft att strömma ut under materialflödet. Flashland och översvämningsområden bör konstrueras enligt materiellt beteende snarare än behandlas som en eftertanke. Dålig ventilering kan bidra till porositet, brännskador och ofullständig fyllning, medan olämplig bräddavloppsdesign kan öka materialspillet.
Stora bilformar bör också ge stabil värmefördelning. Uppvärmningskanaler eller elektriska värmare ska minimera varma och kalla zoner över breda formytor. Insatser, ejektorer och lokala funktioner måste utformas så att de inte stör materialflödet eller skapar okontrollerad fiberorientering.
5. Kvalitetskontroll, defekter och fordonskvalificering
En SMC-produktionslinje för fordon behöver kvalitetskontroll på tre nivåer: kontroll av inkommande material, övervakning av formprocesser och validering av färdiga delar.
Processövervakning
Produktionsuppgifter kan inkludera laddningsvikt, materialsats, formtemperatur, stängningsläge, formningshastighet, topptryck, hålltryck, härdningstid och total cykeltid. Att spåra dessa variabler hjälper tillverkare att skapa ett stabilt processfönster och undersöka defekter med hjälp av faktiska maskindata istället för operatörens antaganden.
Typisk färdigbesiktning
Beroende på komponent och kundspecifikation kan inspektion innefatta visuella ytkontroller, dimensionsmätning, CMM-inspektion, densitetsprovning, drag- eller böjprovning, slagprovning, vattenabsorptionsutvärdering, termisk analys som DSC och utvalda oförstörande inspektionsmetoder för säkerhetskritiska strukturer.
| Vanlig defekt | Möjliga orsaker | Typisk korrigerande riktning |
| Porositet / tomrum | Instängd luft, dålig ventilation, olämplig stängningsprofil | Se över laddningsplacering, avluftnings- och formstängningshastighet |
| Kort skott | Otillräcklig laddning, dåligt flöde, för tidig härdning eller otillräckligt tryck | Kontrollera laddningsvikt, temperatur, flödesavstånd och tryck |
| Överdriven blixt | Överskottsladdning, övertryck eller verktygsskick | Granska laddningsmassa, tryckprofil och formens tillstånd |
| Warpage | Ojämn härdning, termisk obalans eller fiberorientering | Granska temperaturfördelning, laddningsmönster och kylstöd |
| Ytans vågighet | Materialflöde, krympning eller temperaturvariation | Optimera materialtillstånd, verktygstemperatur och flödesprofil |
| Delaminering | Materialtillstånd, instängd luft eller otillräcklig konsolidering | Se över materialhantering, laddningslayout och formtryck |
Dokumentation för fordonskvalitet
För OEM- och Tier-1-program sträcker sig delgodkännande utöver en enkel dimensionsinspektion. Beroende på kund- och leveranskedjenivå kan tillverkare behöva arbeta inom ett IATF 16949-baserat kvalitetsledningssystem och stödkrav som APQP, PPAP, PFMEA, kontrollplaner, MSA, SPC, spårbarhets- och processkapacitetsstudier.
Det exakta kvalificeringspaketet varierar beroende på OEM och kundspecifika krav. Ford, General Motors, Stellantis, BMW, Volkswagen och andra biltillverkare kan upprätthålla sina egna ytterligare krav, så produktions- och inspektionsplanen bör upprättas utifrån den tillämpliga kundspecifikationen snarare än att anta en checklista för universell godkännande.
Fördelar och begränsningar med SMC för biltillverkning
SMC erbjuder flera fördelar för fordonskomponenter. Stora och geometriskt komplexa delar kan ofta formpressas i ett enda verktyg, vilket gör att ribbor, utsprång, monteringsdetaljer och andra funktioner kan integreras i en komponent. Materialet ger också korrosionsbeständighet, elektrisk isolering och ett gynnsamt förhållande mellan styvhet och vikt.
Men SMC är inte automatiskt den billigaste lösningen för varje del. Pressar med hög kapacitet och stora uppvärmda formar kräver betydande initiala investeringar. Materialflöde och fiberorientering måste hanteras noggrant, ytor i utseendeklass kräver strängare processkontroll och återvinning av härdplastkomposit är fortfarande mer komplicerat än att smälta om konventionell termoplast.
Det starkaste affärsfallet uppträder normalt när komponentintegrering, korrosionsbeständighet, lättvikt, designfrihet och repeterbarhet i stora volymer motiverar investeringen i verktyg och utrustning.
Planerar du en SMC-produktionslinje för fordon?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. utvecklar hydrauliska och servostyrda presslösningar för SMC och andra kompositformpressningsapplikationer.
För ett nytt SMC-projekt för fordon, tillhandahåll delritning, projicerad formyta, SMC-materialkvalitet, formdimensioner, formvikt, målcykeltid, årlig produktionsvolym, erforderlig uppvärmningsmetod och automationskrav .
Dessa indata kan användas för att utvärdera lämplig presstonnage, valsdimensioner, dagsljus, slaglängd, formuppvärmningskonfiguration, tryck- och positionskontroll, lastnings-/avlastningsautomation och övergripande produktionslinjekonfiguration.
Kontakta Wuxi PengdaHZ för att diskutera kraven på din SMC-press eller automatiserade kompositformningslinje.
Vanliga frågor
Vilka material används normalt i SMC för bilar?
Automotive SMC består vanligtvis av ett värmehärdande hartssystem, hackad glasfiberarmering, mineralfyllmedel, krympkontrolltillsatser, härdare och processtillsatser. Den exakta formuleringen beror på strukturella, ytliga, termiska, elektriska och kemiska resistanskrav.
Vilken temperatur och tryck används för SMC-formpressning för bilar?
Många konventionella SMC-material använder formtemperaturer runt 140–160°C. Preliminära formtryck kan vanligtvis falla inom ungefär 3,5–10 MPa, medan svåra strukturella delar kan kräva högre tryck. De slutliga parametrarna ska alltid baseras på den valda materialleverantörens rekommendationer och valideras genom formförsök.
Hur beräknar man det hydrauliska presstonnage som krävs för en SMC-fordonsdel?
En preliminär beräkning multiplicerar den projicerade formytan med det erforderliga kavitetstrycket. En lämplig ingenjörsmarginal läggs sedan till enligt formdesign, materialvariation, kavitetsbelastning och produktionskrav.
Vilka pressparametrar har störst inverkan på SMC-kvaliteten?
Viktiga variabler inkluderar formstängningshastighet, läge-till-tryckövergång, formningstryck, tryckstabilitet, härdningstid, enhetlig formtemperatur, plattans parallellitet och repeterbarhet mellan formningscyklerna.
Hur kan tillverkare minska SMC-delcykeltiden för bilar?
Cykeltiden kan minskas genom att förkorta icke-produktiva pressrörelser, optimera det materialspecifika härdningsfönstret, förbättra formuppvärmningen, automatisera laddningsberedning och hantering, stabilisera laddningsplacering och flytta trimning eller sekundära operationer utanför formningsstationen där det är praktiskt möjligt.
Vilka är de vanligaste SMC formdefekterna?
Vanliga problem inkluderar porositet, korta bilder, överdriven blixt, ytvågighet, skevhet och delaminering. Diagnos bör beakta materialtillstånd, laddningsdesign, formtemperatur, ventilering, pressens stängningshastighet, tryckhistorik och härdningsförhållanden tillsammans.
Vilka kvalitetskrav gäller för SMC-komponenter för fordon?
Kraven beror på OEM, Tier-1 kund och komponent. Fordonsprogram kan involvera IATF 16949 kvalitetssystem tillsammans med APQP, PPAP, PFMEA, kontrollplaner, MSA, SPC, spårbarhet, kapacitetsstudier och kundspecifika produkttester.
Kan SMC produktionsskrot återvinnas?
SMC är en härdplastkomposit, så härdat skrot kan inte bara smältas och formas om som en termoplast. Beroende på material och regional avfallsinfrastruktur kan alternativen inkludera mekanisk storleksminskning och återanvändning som fyllmedel, återvinning av cementindustrin, specialiserade kompositåtervinningsprocesser eller andra godkända avfallshanteringsvägar. Tillverkare bör utvärdera rutten enligt lokala bestämmelser och kundernas hållbarhetskrav.


