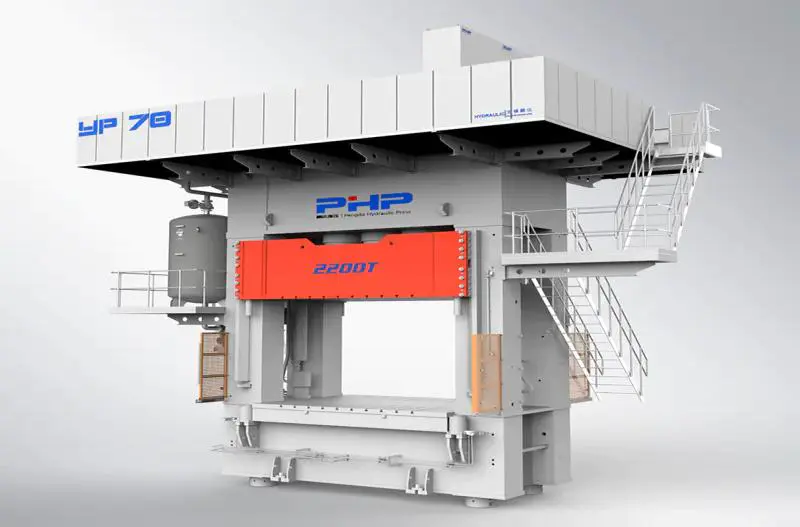
Att välja rätt presstonnage är ett av de viktigaste besluten i ett SMC formpressningsprojekt.
En press som är för liten kan orsaka ofullständig fyllning, dålig konsolidering eller instabil deltjocklek. En onödigt stor press kan dock öka utrustningsinvesteringarna utan att lösa problem orsakade av dålig laddningsplacering, formdesign eller processinställningar.
För preliminär dimensionering är grundberäkningen enkel. Utmaningen är att bestämma rätt projicerat område , att välja en realistisk SMC formtryck och omvandling av den beräknade kraften till en praktisk hydraulisk pressstorlek.
1. SMC Clamping Force Formel: Från tryck till presstonnage
I SMC formpressning, termen klämkraft används ofta när man diskuterar maskintonnage. Tekniskt sett genererar den hydrauliska pressen den formningskraft som krävs för att komprimera, flyta, konsolidera och härda SMC-laddningen inuti formen.
Metrisk beräkning
När den projicerade arean uttrycks i mm²:
När arean mäts i cm²:
För att konvertera kN till metrisk tonkraft:
Imperialisk beräkning
Till exempel om det projicerade området är 2 000 tum² och formtrycket är 1 000 psi :
Vilket formtryck ska användas för SMC?
Det finns inget universellt SMC-gjuttryck som fungerar för varje komponent. Materialsammansättning, glasfiberinnehåll, laddningstäckning, flödeslängd, formtemperatur, stängningshastighet, ribbor, djupdragsgeometri och ytkrav kan alla påverka det faktiska tryckkravet.
| SMC del skick | Exempel Preliminärt tryckområde |
| Enkel, grund del med god laddningstäckning | 3–7 MPa / 435–1 015 psi |
| Allmän industriell SMC-komponent | 5–10 MPa / 725–1 450 psi |
| Lång flödesväg, ribbor eller lägre laddningstäckning | 8–15 MPa / 1 160–2 175 psi |
| Komplex strukturell komponent eller svår fyllning | 10–20 MPa / 1 450–2 900 psi |
Dessa intervall bör endast användas som preliminära tekniska referenser. Slutligt gjuttryck bör bekräftas enligt den faktiska SMC
formulering, komponentgeometri, formdesign och resultat av formförsök.
Lägg till en teknisk kapacitetsmarginal
Den beräknade kraften representerar ett teoretiskt formkrav. Det är i allmänhet inte önskvärt att driva en produktionspress kontinuerligt vid dess absoluta nominella kapacitet.
En preliminär ingenjörsmarginal på ungefär 15–30 % kan utvärderas enligt:
- SMC materialbatchvariation
- Laddningspositionsvariation
- Mögel komplexitet
- Blixtkänslighet
- Ojämn kavitetsbelastning
- Framtida processoptimering
- Tryck krävs under svåra fyllningsförhållanden